laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
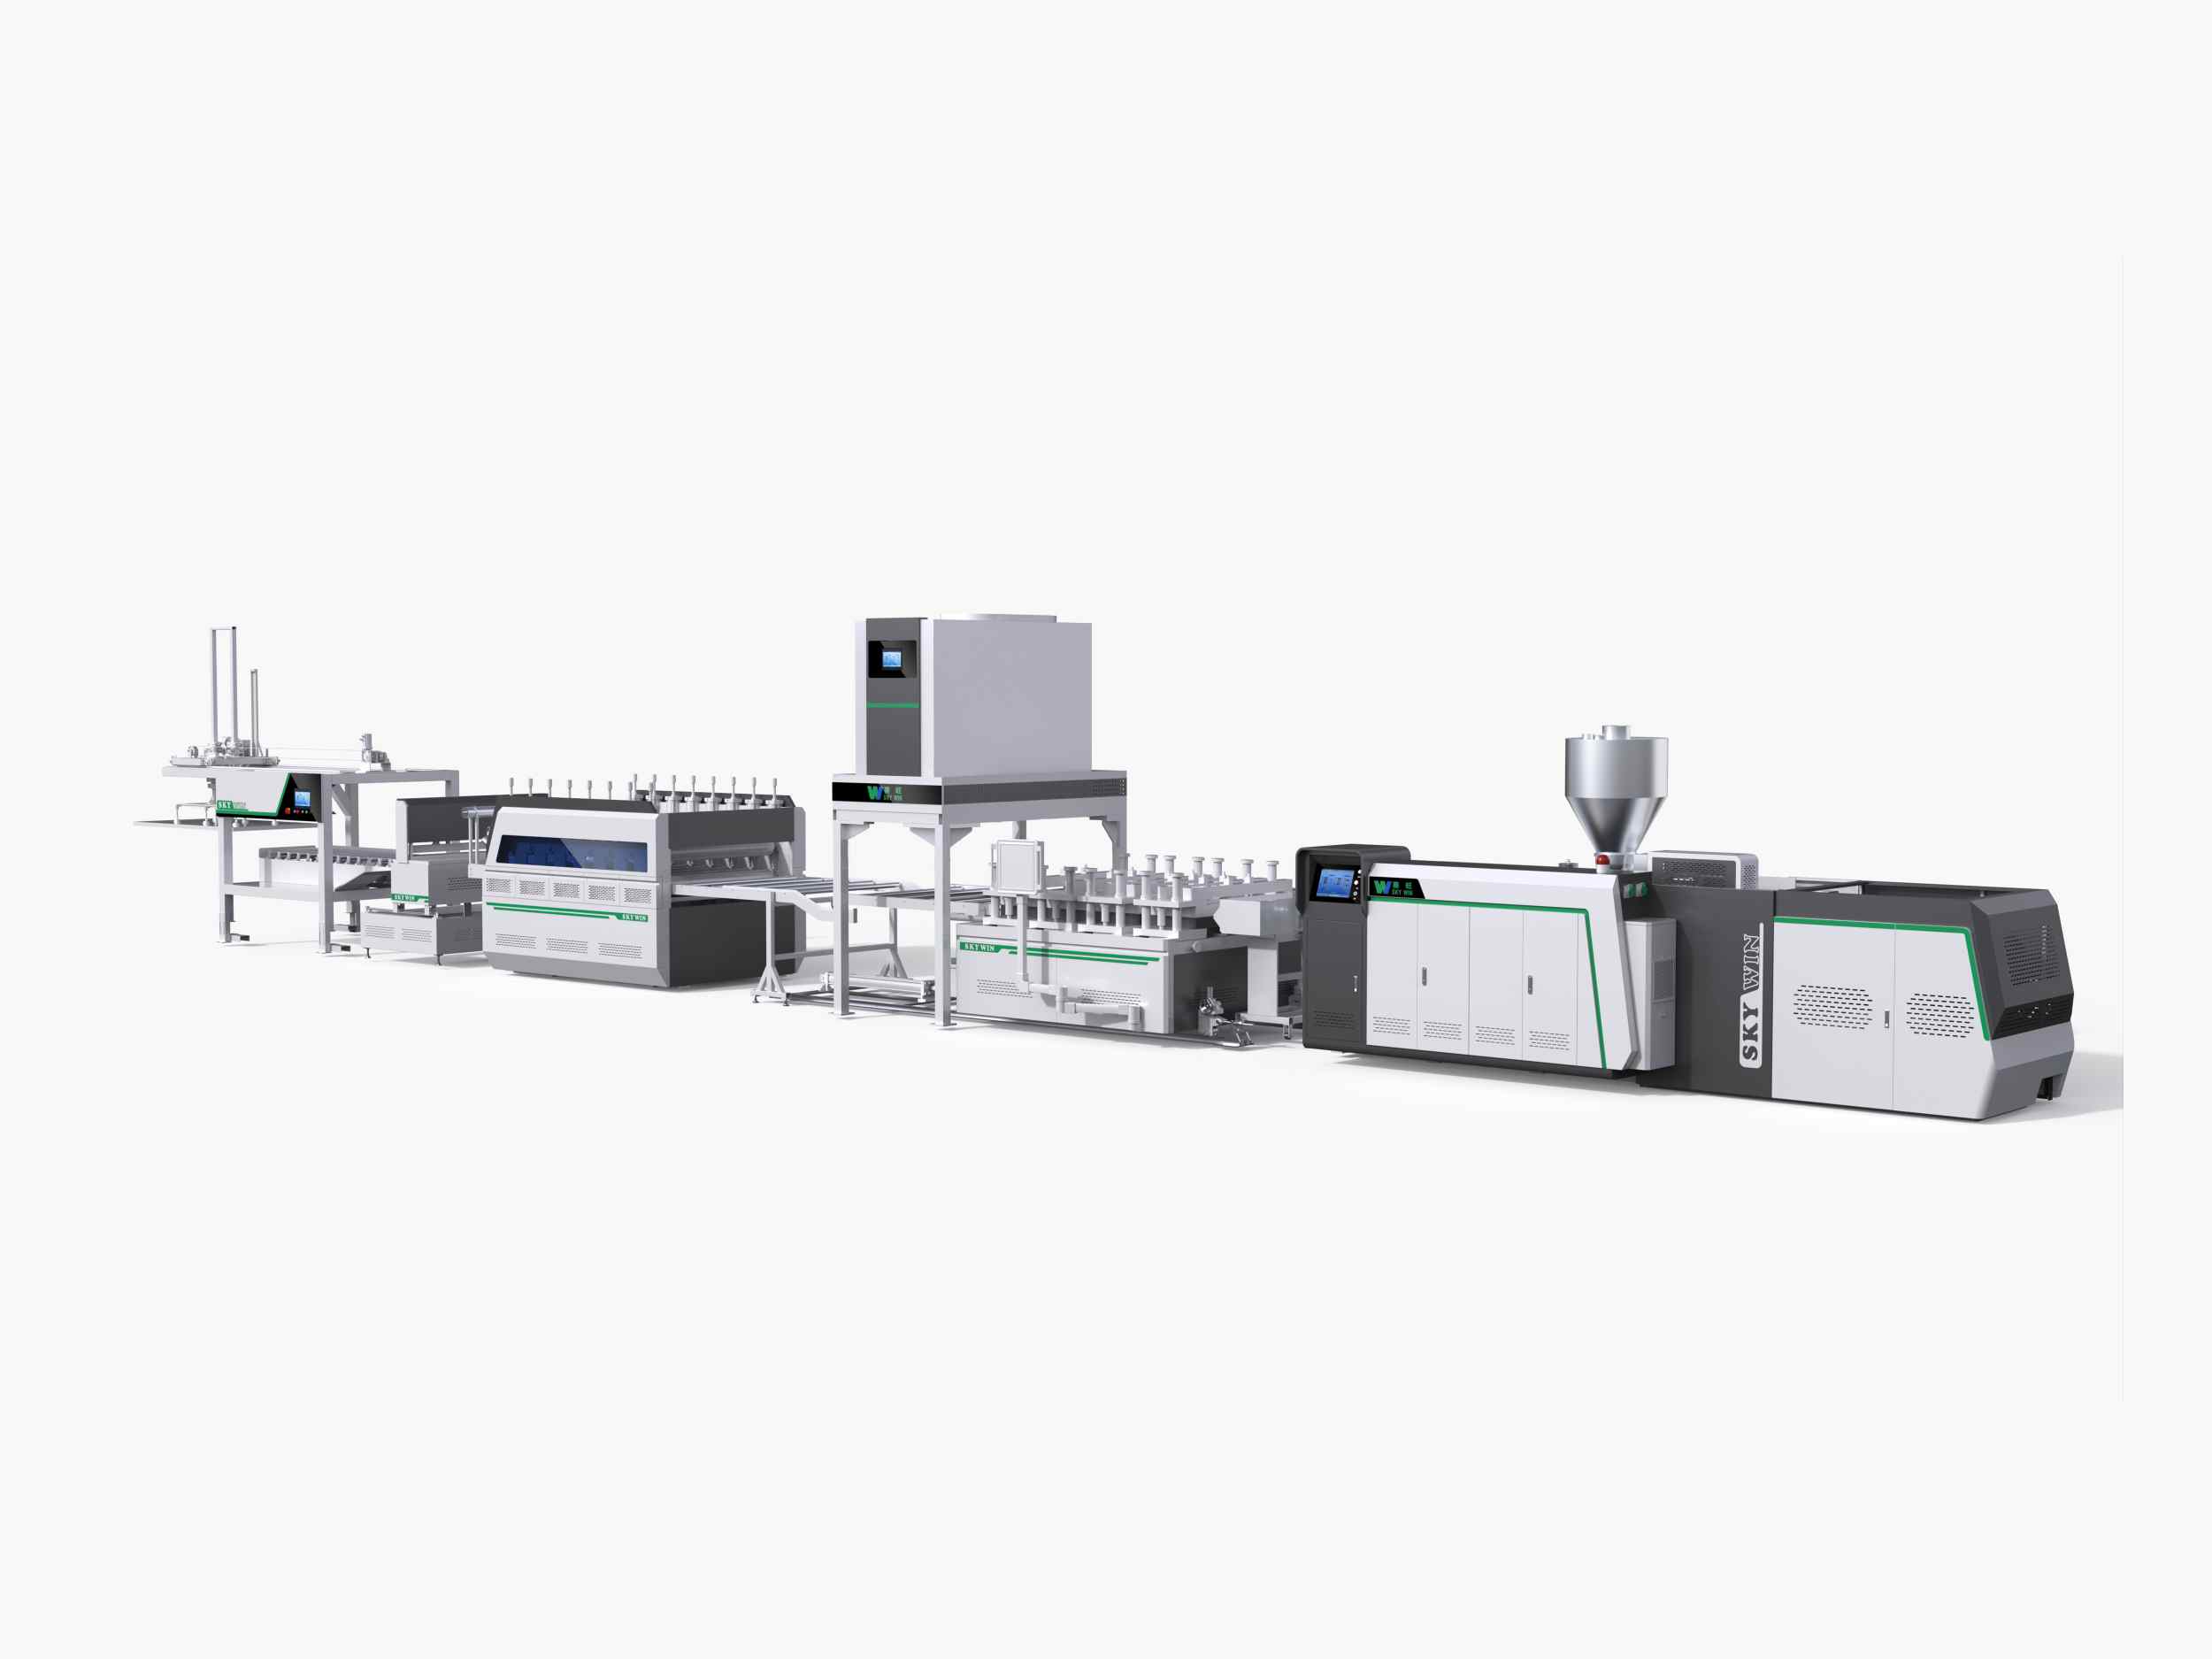
La qualité des revêtements de sol SPC dépend de bien plus que de la simple composition des matières premières. Même avec l'utilisation de la même résine PVC, du même carbonate de calcium et des mêmes additifs, des différences dans la précision d'alimentation, le contrôle de la température, la conception des filières, l'alignement des rouleaux et la lamination peuvent engendrer des résultats de production différents.
Pour les fabricants de revêtements de sol, la précision des équipements est essentielle à la stabilité du processus de production. Un meilleur contrôle de chaque étape facilite la gestion de l'épaisseur, de la largeur, de l'aspect de surface et du positionnement du film décoratif des feuilles. Cet article explique quels détails des équipements ont le plus d'influence sur la qualité des feuilles de revêtement de sol SPC et quels points les acheteurs doivent vérifier lors de l'évaluation d'une ligne de production.
La précision d'un équipement désigne la capacité d'une machine à contrôler et à maintenir avec exactitude ses conditions de fonctionnement. Dans le cas de l'extrusion de feuilles SPC, cela inclut l'alimentation en matière, la rotation de la vis, la température de traitement, la répartition de la matière fondue, le positionnement des rouleaux et l'alignement du film.
La précision ne signifie pas qu'un seul composant puisse garantir une feuille parfaite. La ligne d'extrusion fonctionne comme un système interconnecté. Si la section d'alimentation est stable mais que la filière répartit la matière de façon irrégulière, la feuille peut présenter des variations d'épaisseur. Si la feuille est uniforme mais que les rouleaux de calandrage sont mal alignés, la surface finie peut présenter des défauts.
C'est pourquoi les acheteurs doivent évaluer l'ensemble du produit. équipement d'extrusion de feuilles de revêtement de sol SPC et LVT privilégier la configuration plutôt que de se concentrer sur une seule spécification de précision.
La première étape à vérifier est l'alimentation en matière première. Les composés SPC contiennent plusieurs ingrédients, et chaque composant joue un rôle dans le produit final. Si la quantité d'alimentation fluctue, la composition entrant dans l'extrudeuse peut se modifier pendant la production.
Un approvisionnement irrégulier peut rendre difficile le maintien d'une plastification et d'un écoulement de matière fondue stables. Les opérateurs peuvent alors être amenés à ajuster plus fréquemment les paramètres de production, tandis que la feuille finie peut présenter des variations d'épaisseur ou de propriétés physiques.
Une vis d'alimentation usinée avec précision assure un débit de matière plus régulier. Les acheteurs doivent se renseigner sur la structure d'alimentation, la plage de réglage, le mode de dosage et la compatibilité avec les matières premières prévues. Il est également important de vérifier si le fournisseur a l'expérience requise avec la formulation et le taux de charge utilisés par l'acheteur.
Les composés SPC doivent traverser différentes zones de traitement avant d'atteindre la filière. Chaque zone possède une plage de températures qui doit être adaptée au matériau et aux conditions de production. Si la température est trop basse, le composé risque de ne pas se plastifier suffisamment. Si elle est trop élevée, le matériau risque d'être exposé à une chaleur excessive.
Une répartition inégale de la température peut également affecter l'écoulement du polymère fondu. Cela peut engendrer des conditions d'extrusion instables et rendre plus difficile le maintien d'une qualité de feuille constante.
Lors de la comparaison des équipements, vérifiez le nombre de zones de chauffage, la méthode de mesure de la température, la réactivité du système de contrôle et la conception de l'isolation. Le chauffage infrarouge à distance figure parmi les options proposées. Les acheteurs doivent demander au fabricant d'expliquer comment le système de chauffage est contrôlé dans le fût et comment la stabilité de la température est vérifiée en production continue.
La filière d'extrusion répartit le matériau fondu sur la largeur de feuille requise. Si le flux n'est pas équilibré, une zone peut recevoir plus de matériau qu'une autre. Cela peut entraîner une épaisseur irrégulière, une instabilité des bords ou des différences de surface.
La filière en forme de cintre est couramment utilisée pour l'extrusion de feuilles larges, car sa conception à canaux d'écoulement permet de répartir la matière fondue sur toute la largeur de la filière. Toutefois, la filière doit être conçue en fonction du matériau, de la largeur, de l'épaisseur et des conditions de production.
Les acheteurs doivent se renseigner sur la présence de lèvres réglables sur la filière, le procédé de fabrication du canal d'écoulement et les méthodes de contrôle de l'uniformité d'épaisseur. Le fournisseur doit également expliquer comment les réglages de la filière sont effectués lors de la mise en service et de la production courante.
Ne vous fiez pas uniquement à une affirmation selon laquelle une matrice est usinée avec précision. Demandez les plans, les spécifications et les résultats des tests pertinents, le cas échéant.
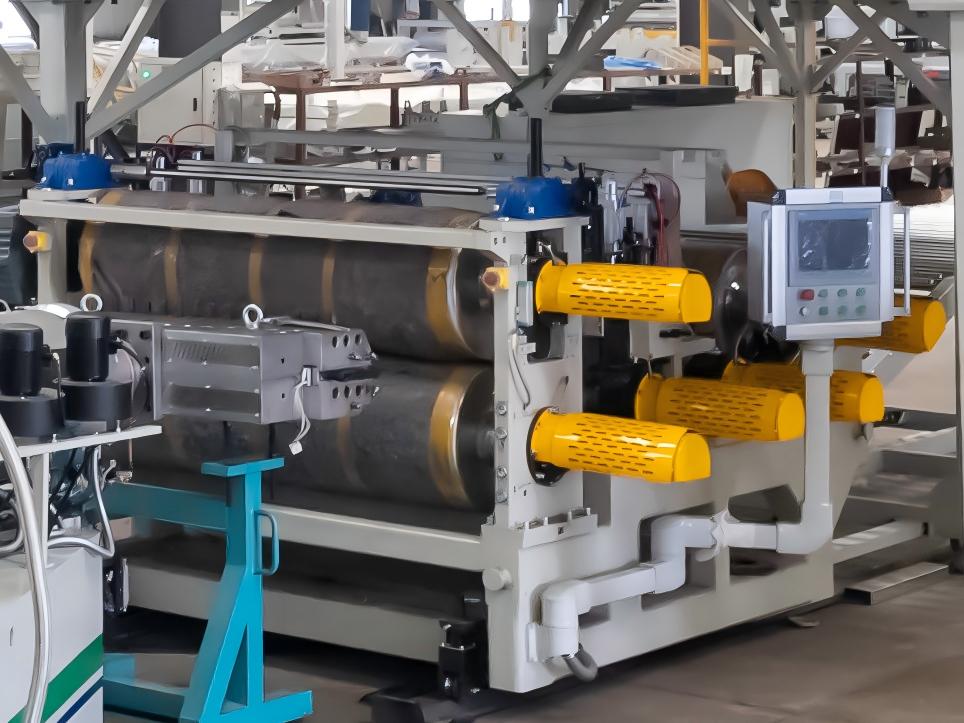
Après extrusion, la tôle chaude passe dans la section de calandrage. Les rouleaux permettent de lui donner sa forme, de contrôler son épaisseur et d'obtenir l'état de surface requis. L'alignement des rouleaux et la qualité de la surface sont donc essentiels pour le produit final.
Si l'écartement des rouleaux est irrégulier sur toute la largeur de travail, la tôle risque d'être plus épaisse d'un côté et plus mince de l'autre. Un mauvais alignement peut également entraîner une pression inégale, des marques en surface ou un mouvement instable de la tôle.
Une calandre à cinq rouleaux est incluse dans la comparaison des équipements. Les acheteurs doivent vérifier la disposition des rouleaux, la précision d'usinage, l'état de surface, le mode de réglage, la rigidité du bâti et le système de contrôle de la température. Le choix de la calandre doit être adapté à la largeur et à l'épaisseur de la feuille cible, et non basé uniquement sur le nombre de rouleaux.
Les revêtements de sol SPC sont souvent composés d'un film décoratif et d'une couche d'usure transparente. Lors de la stratification, le film et la feuille doivent subir un processus de chauffage et de pressage contrôlé. Si la température, la tension ou la pression ne sont pas adéquates, la surface finie peut présenter des bulles, des plis, une faible adhérence ou des problèmes d'alignement.
Les rouleaux de préchauffage préparent la feuille ou le film pour le processus de lamination. Les réglages appropriés dépendent de la structure du matériau et de l'épaisseur de la couche d'usure. Il est conseillé aux acheteurs de vérifier si le système de préchauffage est adaptable aux produits qu'ils envisagent de fabriquer.
Il est également important de vérifier le système de guidage du film. Un système d'alignement visuel à double caméra avec servocommande permet de contrôler le positionnement du film et d'assurer une correction automatique. Toutefois, la précision du repérage doit être vérifiée dans les conditions de production prévues. La qualité du film, la stabilité de la feuille, la vitesse de la ligne et les réglages de l'opérateur peuvent tous influencer le résultat.
Une fois la feuille formée et laminée, la section de refroidissement contribue à stabiliser ses dimensions avant la découpe. Si le refroidissement est insuffisant ou irrégulier, la feuille risque de continuer à se déformer après sa sortie de la section de calandrage.
La vitesse de la ligne et la capacité de refroidissement doivent être considérées conjointement. Augmenter la vitesse sans adapter le système de refroidissement peut nuire à la stabilité dimensionnelle. À l'inverse, une ligne inutilement lente peut réduire l'efficacité de la production.
Les acheteurs doivent se renseigner sur la configuration du système de refroidissement, la gestion de la température et du débit d'eau, et vérifier si la longueur de refroidissement est adaptée à l'épaisseur de tôle et à la cadence de production prévues. Un essai de production complet est plus pertinent qu'une simple comparaison des équipements de refroidissement en fonction de leur longueur.
Avant d'accepter une ligne de production, les acheteurs doivent établir un plan de test pratique. Ce test doit utiliser la formule de matière première prévue et des dimensions de produit représentatives. Cela permet de vérifier plus facilement si l'équipement répond aux exigences de fabrication réelles.
Les résultats des tests doivent être consignés avec la formule du matériau, les dimensions des feuilles et les paramètres de fonctionnement. Cela fournit à l'acheteur et au fournisseur une référence claire pour la mise en service et la production future.
Pour les usines comparant différents types d'équipements, Ligne d'extrusion de matériaux de base pour revêtements de sol en PVC et WPC Il s'agit d'une autre catégorie d'équipements qu'il convient d'examiner lorsque la gamme de produits prévue comprend plus que des feuilles de revêtement de sol SPC.
La qualité des dalles de revêtement de sol SPC résulte de plusieurs procédés interdépendants. La précision de l'alimentation garantit l'homogénéité du matériau, le contrôle de la température assure une plastification stable, la filière répartit la matière fondue et la section de calandrage contrôle les dimensions et l'état de surface de la dalle. La lamination et le refroidissement influent ensuite sur l'aspect et la stabilité de la dalle finie.
Pour cette raison, les acheteurs d'équipements devraient comparer la gamme complète et demander une discussion technique en fonction de leurs produits. SKY WIN fournit des équipements d'extrusion pour revêtements de sol SPC et WPC, et les acheteurs peuvent consulter les informations disponibles. gamme de machines d'extrusion de revêtements de sol disponibles lors de la planification d'un nouveau projet de production.
La précision de l'alimentation, le contrôle de la température, la conception de la vis et de la filière, l'alignement des rouleaux de calandrage, les paramètres de lamination et la capacité de refroidissement influent tous sur la qualité de la feuille. Ces facteurs doivent être évalués dans le cadre de la ligne de production complète.
Non. Une alimentation précise peut contribuer à maintenir un approvisionnement constant en matière, mais l'épaisseur de la feuille est également affectée par la répartition de la matière fondue, le réglage de la matrice, l'alignement du rouleau de calandrage, la vitesse de la ligne et les conditions de refroidissement.
Une filière en forme de cintre est conçue pour répartir le matériau fondu sur une large ouverture. Sa conception à canaux d'écoulement permet une répartition plus homogène de la matière fondue, mais la filière doit néanmoins être adaptée au matériau, à la largeur et à l'épaisseur de la feuille, ainsi qu'aux conditions de production.
Les causes possibles incluent une température de préchauffage inadaptée, une pression incorrecte, une tension de film instable, une contamination de surface ou un mouvement irrégulier de la feuille. La cause exacte doit être identifiée en vérifiant conjointement le matériau et les paramètres de lamination.
Demandez un test de production en utilisant la formule et les dimensions de produit prévues. Mesurez l'épaisseur et la largeur de la feuille à plusieurs endroits, inspectez la qualité de surface, vérifiez l'alignement du film et enregistrez les paramètres de la machine pendant son fonctionnement continu.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
laisser un message
Numériser vers Wechat :
Numériser vers WhatsApp :