laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
Lorsqu'on compare une extrudeuse de revêtement de sol SPC de 110 W, la puissance du moteur est souvent l'une des premières caractéristiques techniques vérifiées par les acheteurs. C'est un critère important, mais insuffisant. Deux machines dotées de moteurs de puissance similaire peuvent présenter des performances différentes en raison de leurs systèmes d'alimentation, de la conception de leur boîte de vitesses, de leur système de contrôle de la température, de leurs filières d'extrusion, de leurs calandres et des équipements en aval.
Pour les fabricants de revêtements de sol, la question essentielle n'est pas simplement la puissance de la machine. Il s'agit de savoir si la ligne complète peut traiter la formule SPC choisie de manière constante, maintenir les dimensions des feuilles, garantir la finition de surface requise et fonctionner de manière fiable lors de longues séries de production. Ce guide explique les principaux points que les acheteurs doivent comparer avant de choisir une extrudeuse pour revêtements de sol SPC.
La puissance du moteur indique la capacité d'entraînement disponible pour le système d'extrusion, mais les performances de production réelles dépendent également de la conception de la vis, de l'alimentation en matière, de la température de traitement, de la formulation et de la configuration de la ligne. Une machine équipée d'un moteur plus puissant ne produit pas automatiquement de meilleures feuilles SPC ni n'offre un rendement utile supérieur.
Par exemple, si le système d'alimentation fournit des quantités irrégulières de résine PVC, de carbonate de calcium et d'additifs, l'extrudeuse peut subir des fluctuations même si le moteur est suffisamment puissant. Ces fluctuations peuvent affecter la stabilité de la matière fondue, l'épaisseur de la feuille et la charge de travail de la section de calandrage.
Les acheteurs doivent donc comparer la configuration complète de l'équipement plutôt que de choisir une machine sur la base d'une seule spécification. Ligne d'extrusion de feuilles de revêtement de sol en PVC SPC devrait être évalué comme un système de production coordonné, chaque section étant adaptée à la formule du matériau et aux exigences relatives au revêtement de sol fini.
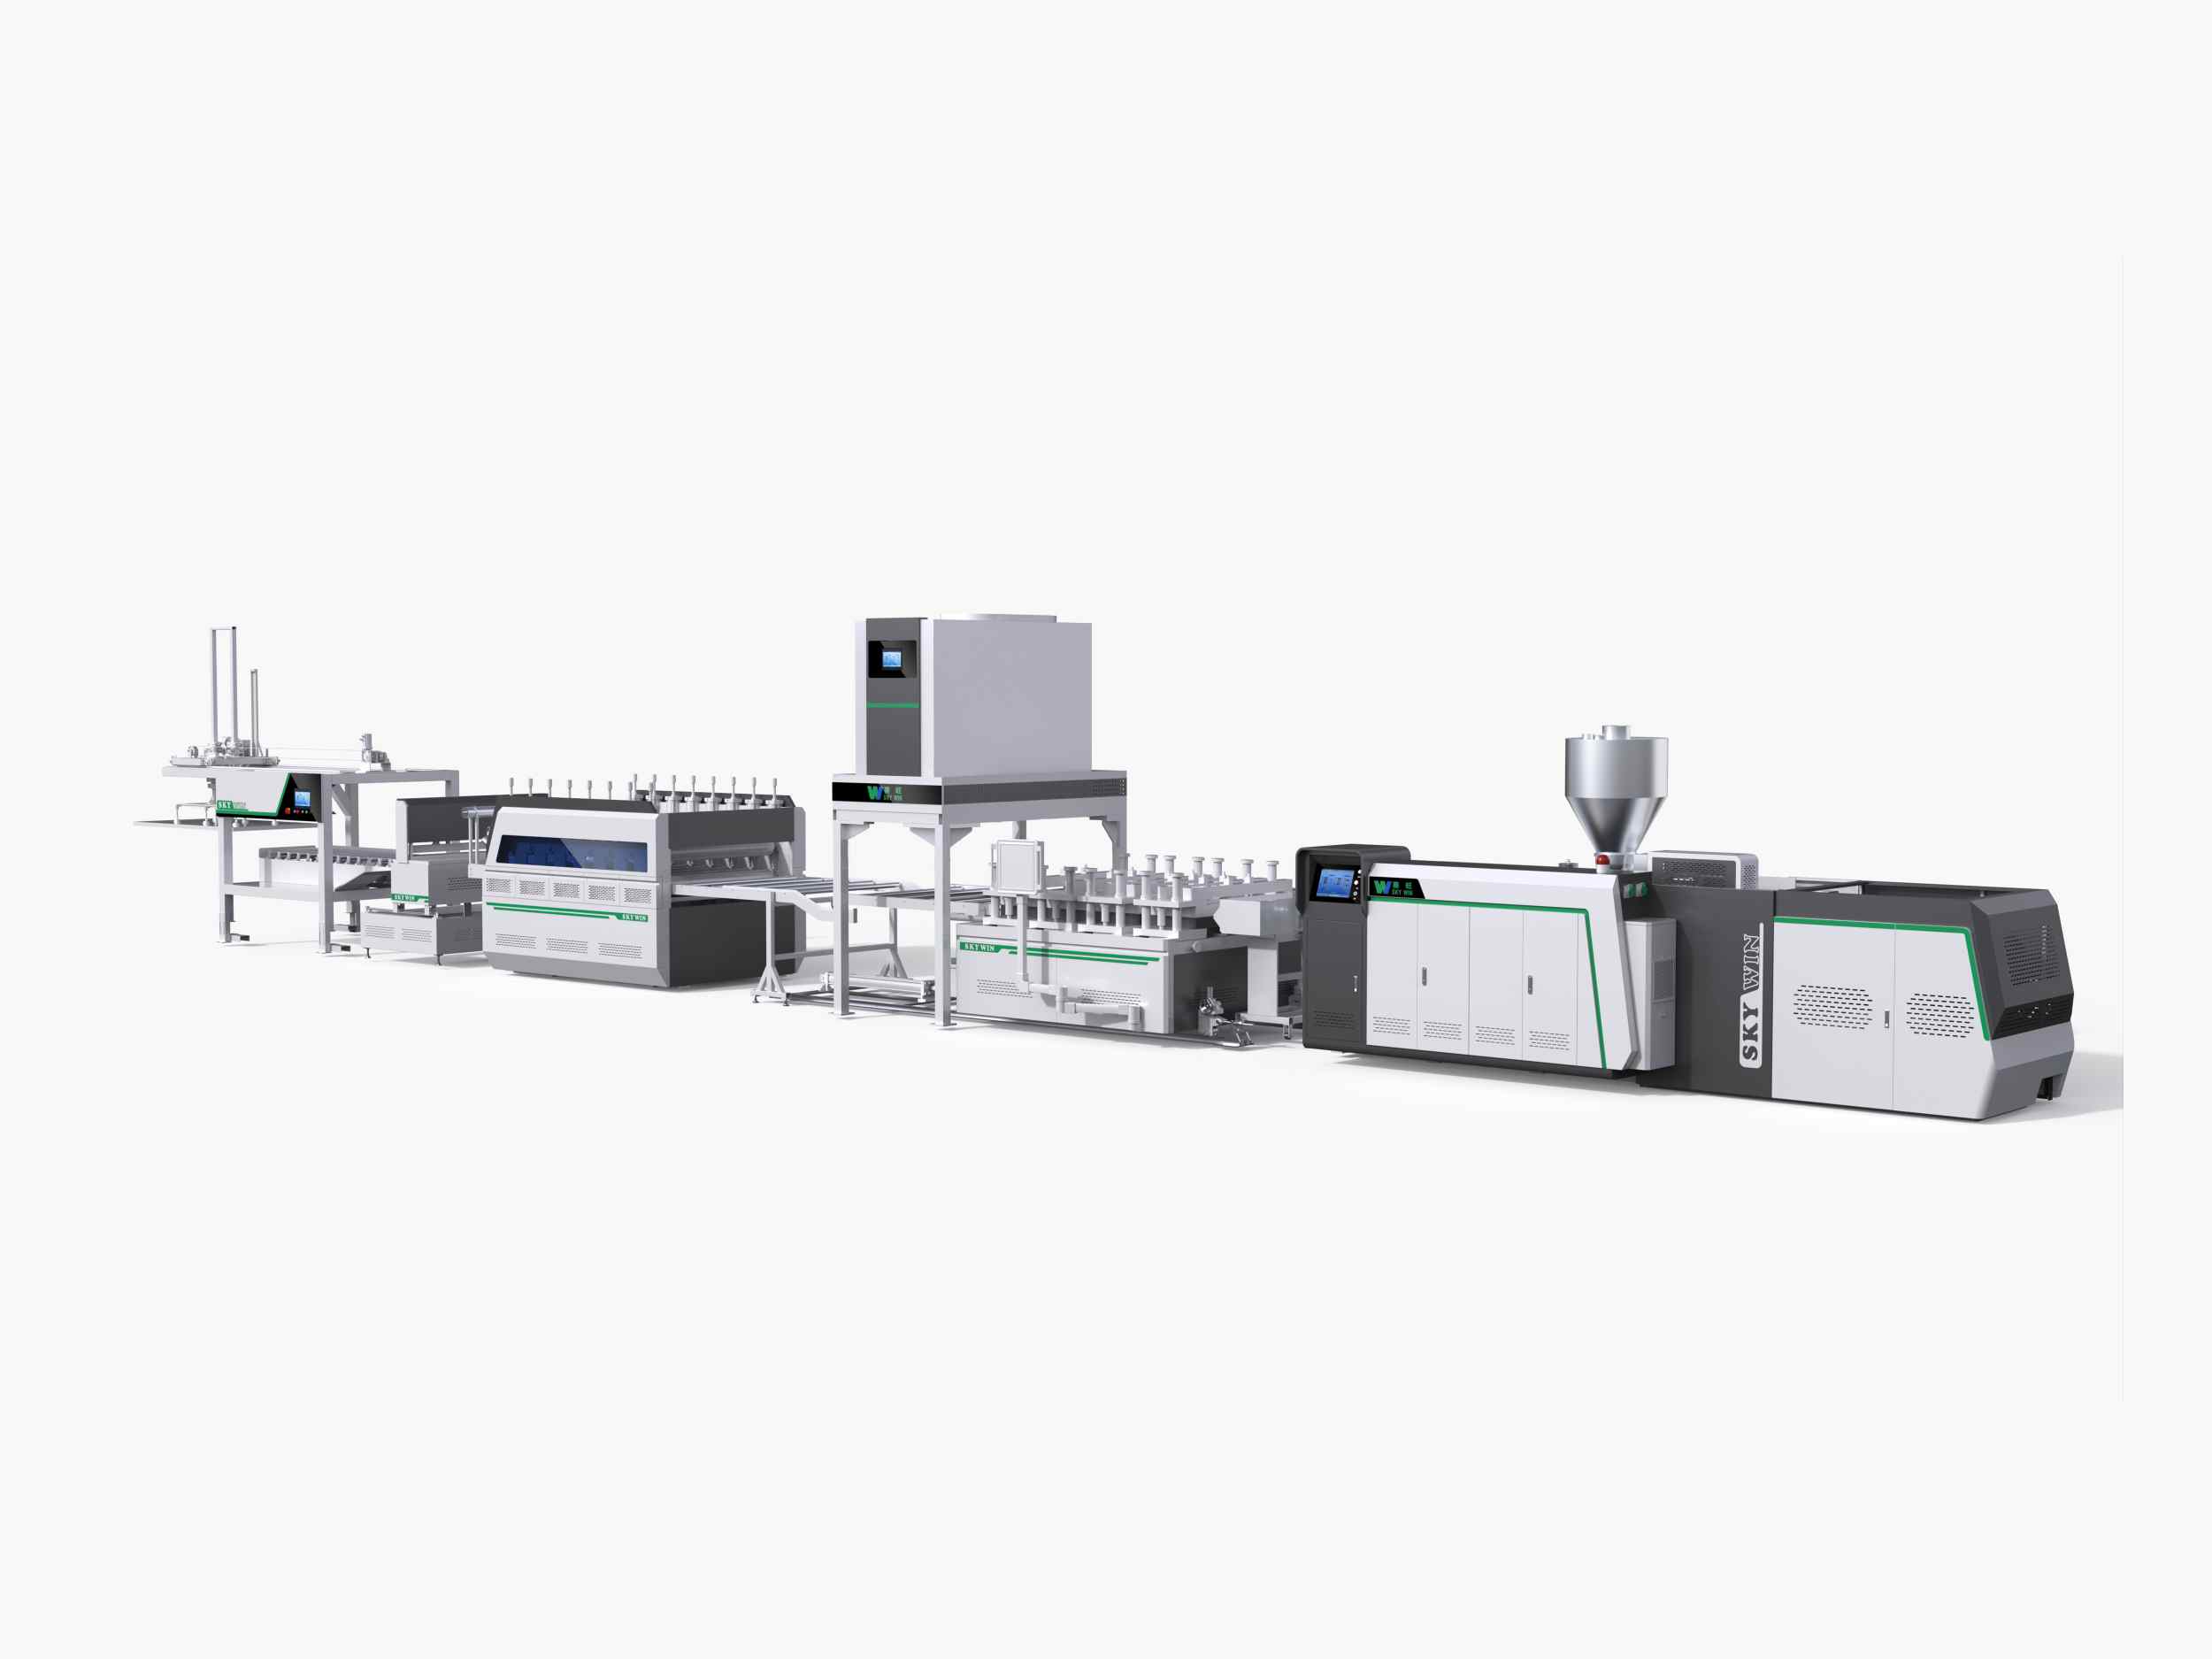
Un approvisionnement stable est essentiel à une production homogène de feuilles SPC. Le mélange de matériaux contient généralement de la résine PVC, du carbonate de calcium, des stabilisants et d'autres additifs. Si la quantité introduite varie en cours de production, la composition et le volume du matériau entrant dans l'extrudeuse risquent de ne plus être constants.
Une vis d'alimentation usinée avec précision permet une distribution plus régulière des matériaux. Lors de la comparaison des fournisseurs, renseignez-vous sur la conception du système d'alimentation, le réglage du débit et l'adéquation du système proposé à votre formule et à votre objectif de production.
La vis et le cylindre méritent également une attention particulière. Leur géométrie, le choix des matériaux, les conditions de traitement et la résistance à l'usure influent sur le transport, le mélange et la plastification du composé. Il convient de sélectionner une configuration de vis adaptée aux caractéristiques du matériau plutôt que de se fier à une spécification standard.
Le réducteur transmet la puissance du moteur à la vis. Il doit supporter des charges de fonctionnement continues et assurer une transmission stable pendant la production. Un réducteur défectueux ou mal adapté peut engendrer des problèmes de maintenance, notamment lorsque la ligne fonctionne pendant de longues périodes ou traite des formulations à forte teneur en charges minérales.
Lors de l'examen d'un devis, renseignez-vous sur le matériau du carter de boîte de vitesses, l'usinage des engrenages internes, la disposition des roulements, le mode de lubrification et les exigences de maintenance. Les informations comparatives de SKY WIN indiquent que la boîte de vitesses et le carter de distribution sont en fonte ductile QT500. La structure du carter et la qualité d'usinage doivent être considérées conjointement ; la nuance d'acier ne doit pas être le seul indicateur de durabilité.
Il est également utile de demander au fournisseur si la configuration de la boîte de vitesses est adaptée à la puissance du moteur et à la charge de fonctionnement prévue de la machine sélectionnée.
Les composés SPC nécessitent des températures de transformation contrôlées. Si certaines zones du cylindre ou de la filière deviennent trop chaudes ou trop froides, la plastification du matériau risque d'être inégale. Les fluctuations de température peuvent influencer la fluidité du polymère fondu, l'aspect de surface et la consistance de la feuille finie.
Le chauffage infrarouge à distance figure parmi les configurations de chauffage recensées dans le comparatif des équipements. Les acheteurs doivent s'informer sur la disposition des zones de chauffage, le mode de mesure de la température et la réactivité du système de contrôle face aux variations des conditions de production.
Il ne faut pas comparer les systèmes de chauffage uniquement selon leur méthode de chauffage. L'important est de savoir si le système peut maintenir la plage de température requise par la formulation SPC sélectionnée en fonctionnement continu.
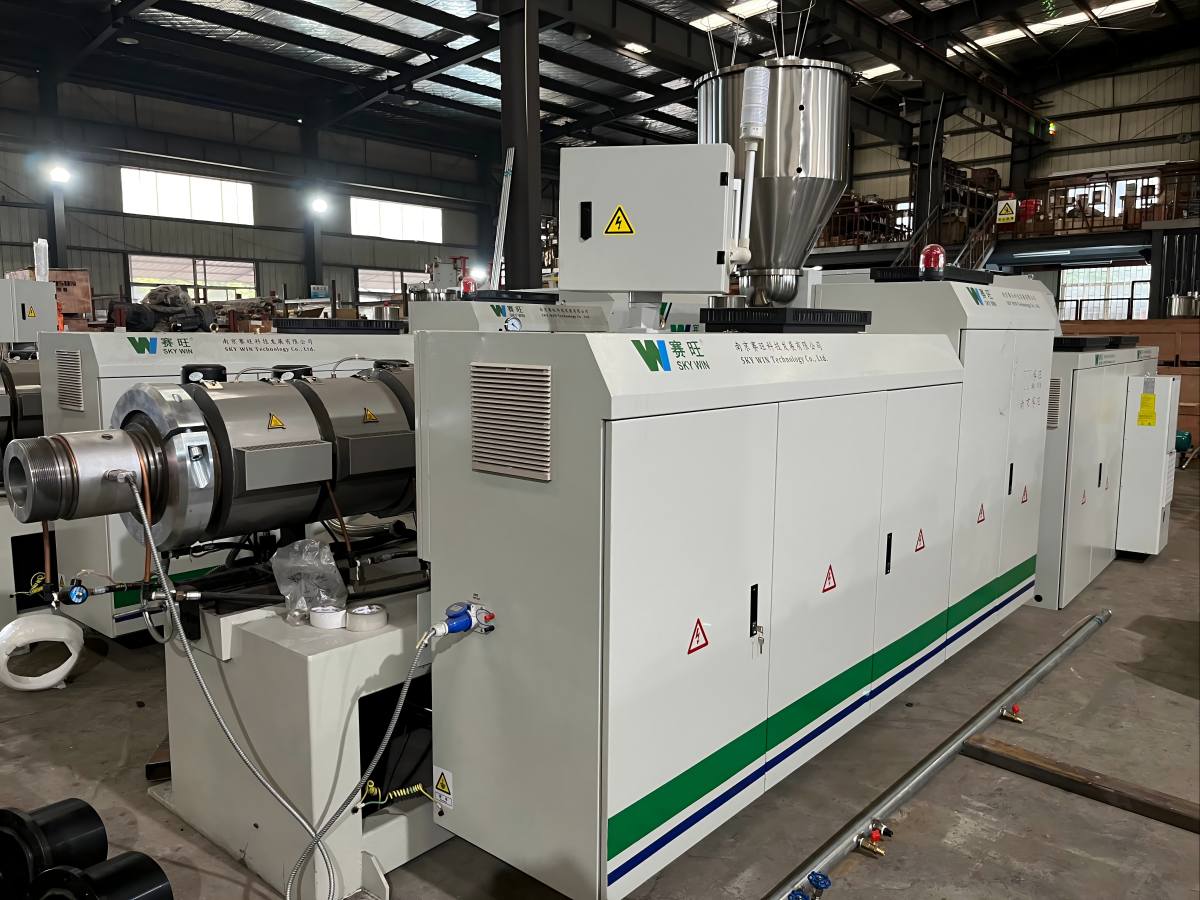
La filière d'extrusion détermine la répartition du matériau SPC fondu avant son entrée dans la section de calandrage. Un écoulement irrégulier sur la largeur de la filière peut entraîner des différences d'épaisseur, des bords instables ou une qualité de feuille inégale.
Une filière de type cintre est conçue pour répartir la matière fondue sur une large ouverture. Cependant, sa conception et son réglage doivent être adaptés aux caractéristiques du matériau, à la largeur et à l'épaisseur de la feuille, ainsi qu'aux exigences de production.
Interrogez le fabricant sur le procédé de fabrication de la filière, la conception du canal d'écoulement et les modalités de réglage lors de la mise en service. Une filière adaptée doit garantir une distribution stable du matériau sur toute la largeur de travail, et non se contenter de correspondre au débit nominal de la machine.
Après sa sortie de la matrice, la feuille SPC chaude pénètre dans la section de calandrage. Les rouleaux permettent de contrôler l'épaisseur de la feuille, l'état de surface et la stabilité dimensionnelle. L'alignement des rouleaux, la qualité de la surface, le contrôle de la température et la rigidité du bâti sont autant d'éléments qui influent sur le résultat final.
Une calandre à cinq rouleaux est incluse dans la configuration d'équipement décrite dans le document comparatif. Les acheteurs doivent vérifier la disposition des rouleaux, leurs dimensions, l'état de surface, le mode de réglage et le système de régulation de la température. Le bâti doit également présenter une rigidité suffisante pour garantir la stabilité des rouleaux en fonctionnement.
Il est judicieux de demander au fournisseur d'expliquer comment la section de calandrage est adaptée à l'épaisseur et à la largeur de la feuille souhaitées. Même une extrudeuse bien configurée a besoin d'un système de calandrage approprié pour produire des feuilles finies d'une qualité constante.
De nombreux revêtements de sol SPC nécessitent un film décoratif et une couche d'usure. Dans ce cas, la lamination constitue une étape importante de la production. Le préchauffage, la tension du film, la pression des rouleaux et le système d'alignement influent tous sur l'adhérence et l'aspect final.
Pour les produits utilisant différentes épaisseurs de couche d'usure, demandez si les paramètres de préchauffage des rouleaux et de lamination peuvent être adaptés au matériau choisi. Le fournisseur doit également expliquer le guidage du film et la procédure de correction de l'alignement par les opérateurs pendant la production.
Un système d'alignement visuel à double caméra avec servocommande peut aider les opérateurs à contrôler le positionnement du film. Cependant, la précision de l'alignement dépend du film, de l'état de la feuille, du réglage de la machine et de la vitesse de fonctionnement. Si la précision d'alignement est un critère essentiel, il est conseillé aux acheteurs de demander une démonstration avec leurs propres matériaux.
Le système de contrôle influe sur la manière dont les opérateurs gèrent la température, la vitesse, l'alimentation et les autres paramètres de production. Une interface claire et des composants électriques fiables facilitent les opérations quotidiennes et le dépannage.
Lors de la comparaison des machines, demandez quelles marques d'automates programmables et de variateurs de fréquence sont disponibles. Le comparatif d'équipements mentionne les options d'automates Siemens ou Delta et de variateurs de fréquence ABB ou Delta. Le choix final doit être confirmé dans le devis, car les marques des composants peuvent varier selon la configuration de la machine.
Vérifiez également si le système de contrôle propose un enregistrement des alarmes, le réglage des paramètres et une assistance au dépannage. Ces détails pratiques peuvent avoir plus d'importance pour la production quotidienne qu'une longue liste de noms de composants.
Avant de passer commande, les acheteurs doivent établir une liste de contrôle technique précise. Cela permet d'éviter les différences entre la configuration annoncée et le matériel finalement livré.
Les acheteurs peuvent également consulter les Gamme d'équipements d'extrusion SKY WIN afin de comprendre les configurations de machines disponibles et d'identifier le système le plus adapté à leurs produits de revêtement de sol.
Non. La puissance du moteur ne représente qu'une partie du système de production. La stabilité de l'alimentation, la conception de la vis, la formulation, le débit de la filière, la capacité de calandrage et la vitesse en aval influent également sur le rendement réel. Les acheteurs doivent demander un essai de production en fonction du matériau et des spécifications du produit prévus.
La précision du dosage permet de garantir un approvisionnement constant en résine PVC, en carbonate de calcium et en additifs. Un dosage irrégulier peut entraîner des fluctuations du processus et rendre plus difficile le maintien d'une épaisseur et d'une qualité de feuille constantes.
Les acheteurs doivent examiner la conception du canal d'écoulement de la filière, la qualité d'usinage, la largeur de travail, la plage d'épaisseurs, la méthode de réglage et la compatibilité avec la formulation choisie. La filière doit répartir la matière fondue uniformément sur toute la largeur de la feuille.
Pas nécessairement. La configuration de calandrage requise dépend de la structure du produit, des dimensions de la feuille, des exigences de surface et de l'objectif de production. Il est conseillé aux acheteurs de vérifier la disposition des rouleaux appropriée auprès du fabricant de l'équipement.
Demandez au fabricant de préciser les conditions de test, notamment la composition du matériau, le taux de charge, la largeur et l'épaisseur de la feuille, la vitesse de la ligne et la durée de fonctionnement. Une capacité de production indiquée sans ces précisions risque de ne pas refléter le rendement réel de l'usine de l'acheteur.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
laisser un message
Numériser vers Wechat :
Numériser vers WhatsApp :