laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
Les revêtements de sol SPC peuvent se déformer après extrusion si le refroidissement de la feuille est inégal, si des contraintes internes persistent ou si les conditions de traction et de formage sont irrégulières. Cette déformation peut se traduire par des bords recourbés, une surface bombée, des angles relevés ou des feuilles qui ne restent plus planes après découpe.
Pour les fabricants de revêtements de sol SPC, la question essentielle n'est pas seulement de savoir pourquoi la feuille se courbe, mais aussi à quel moment la déformation commence. Une feuille qui paraît plate immédiatement après l'extrusion peut se courber lors du refroidissement, de la découpe, du stockage ou des étapes de transformation ultérieures. Identifier le stade où le gauchissement se produit permet aux fabricants de localiser la cause réelle du problème au lieu de modifier inutilement les paramètres de la machine.
SKY WIN fabrique des équipements d'extrusion pour revêtements de sol conçus pour intégrer l'extrusion, le formage, le refroidissement et la manutention des feuilles en aval. Pour une production stable de feuilles SPC, il est essentiel de coordonner parfaitement le traitement des matériaux, les réglages des rouleaux, les conditions de refroidissement et la vitesse de tirage.
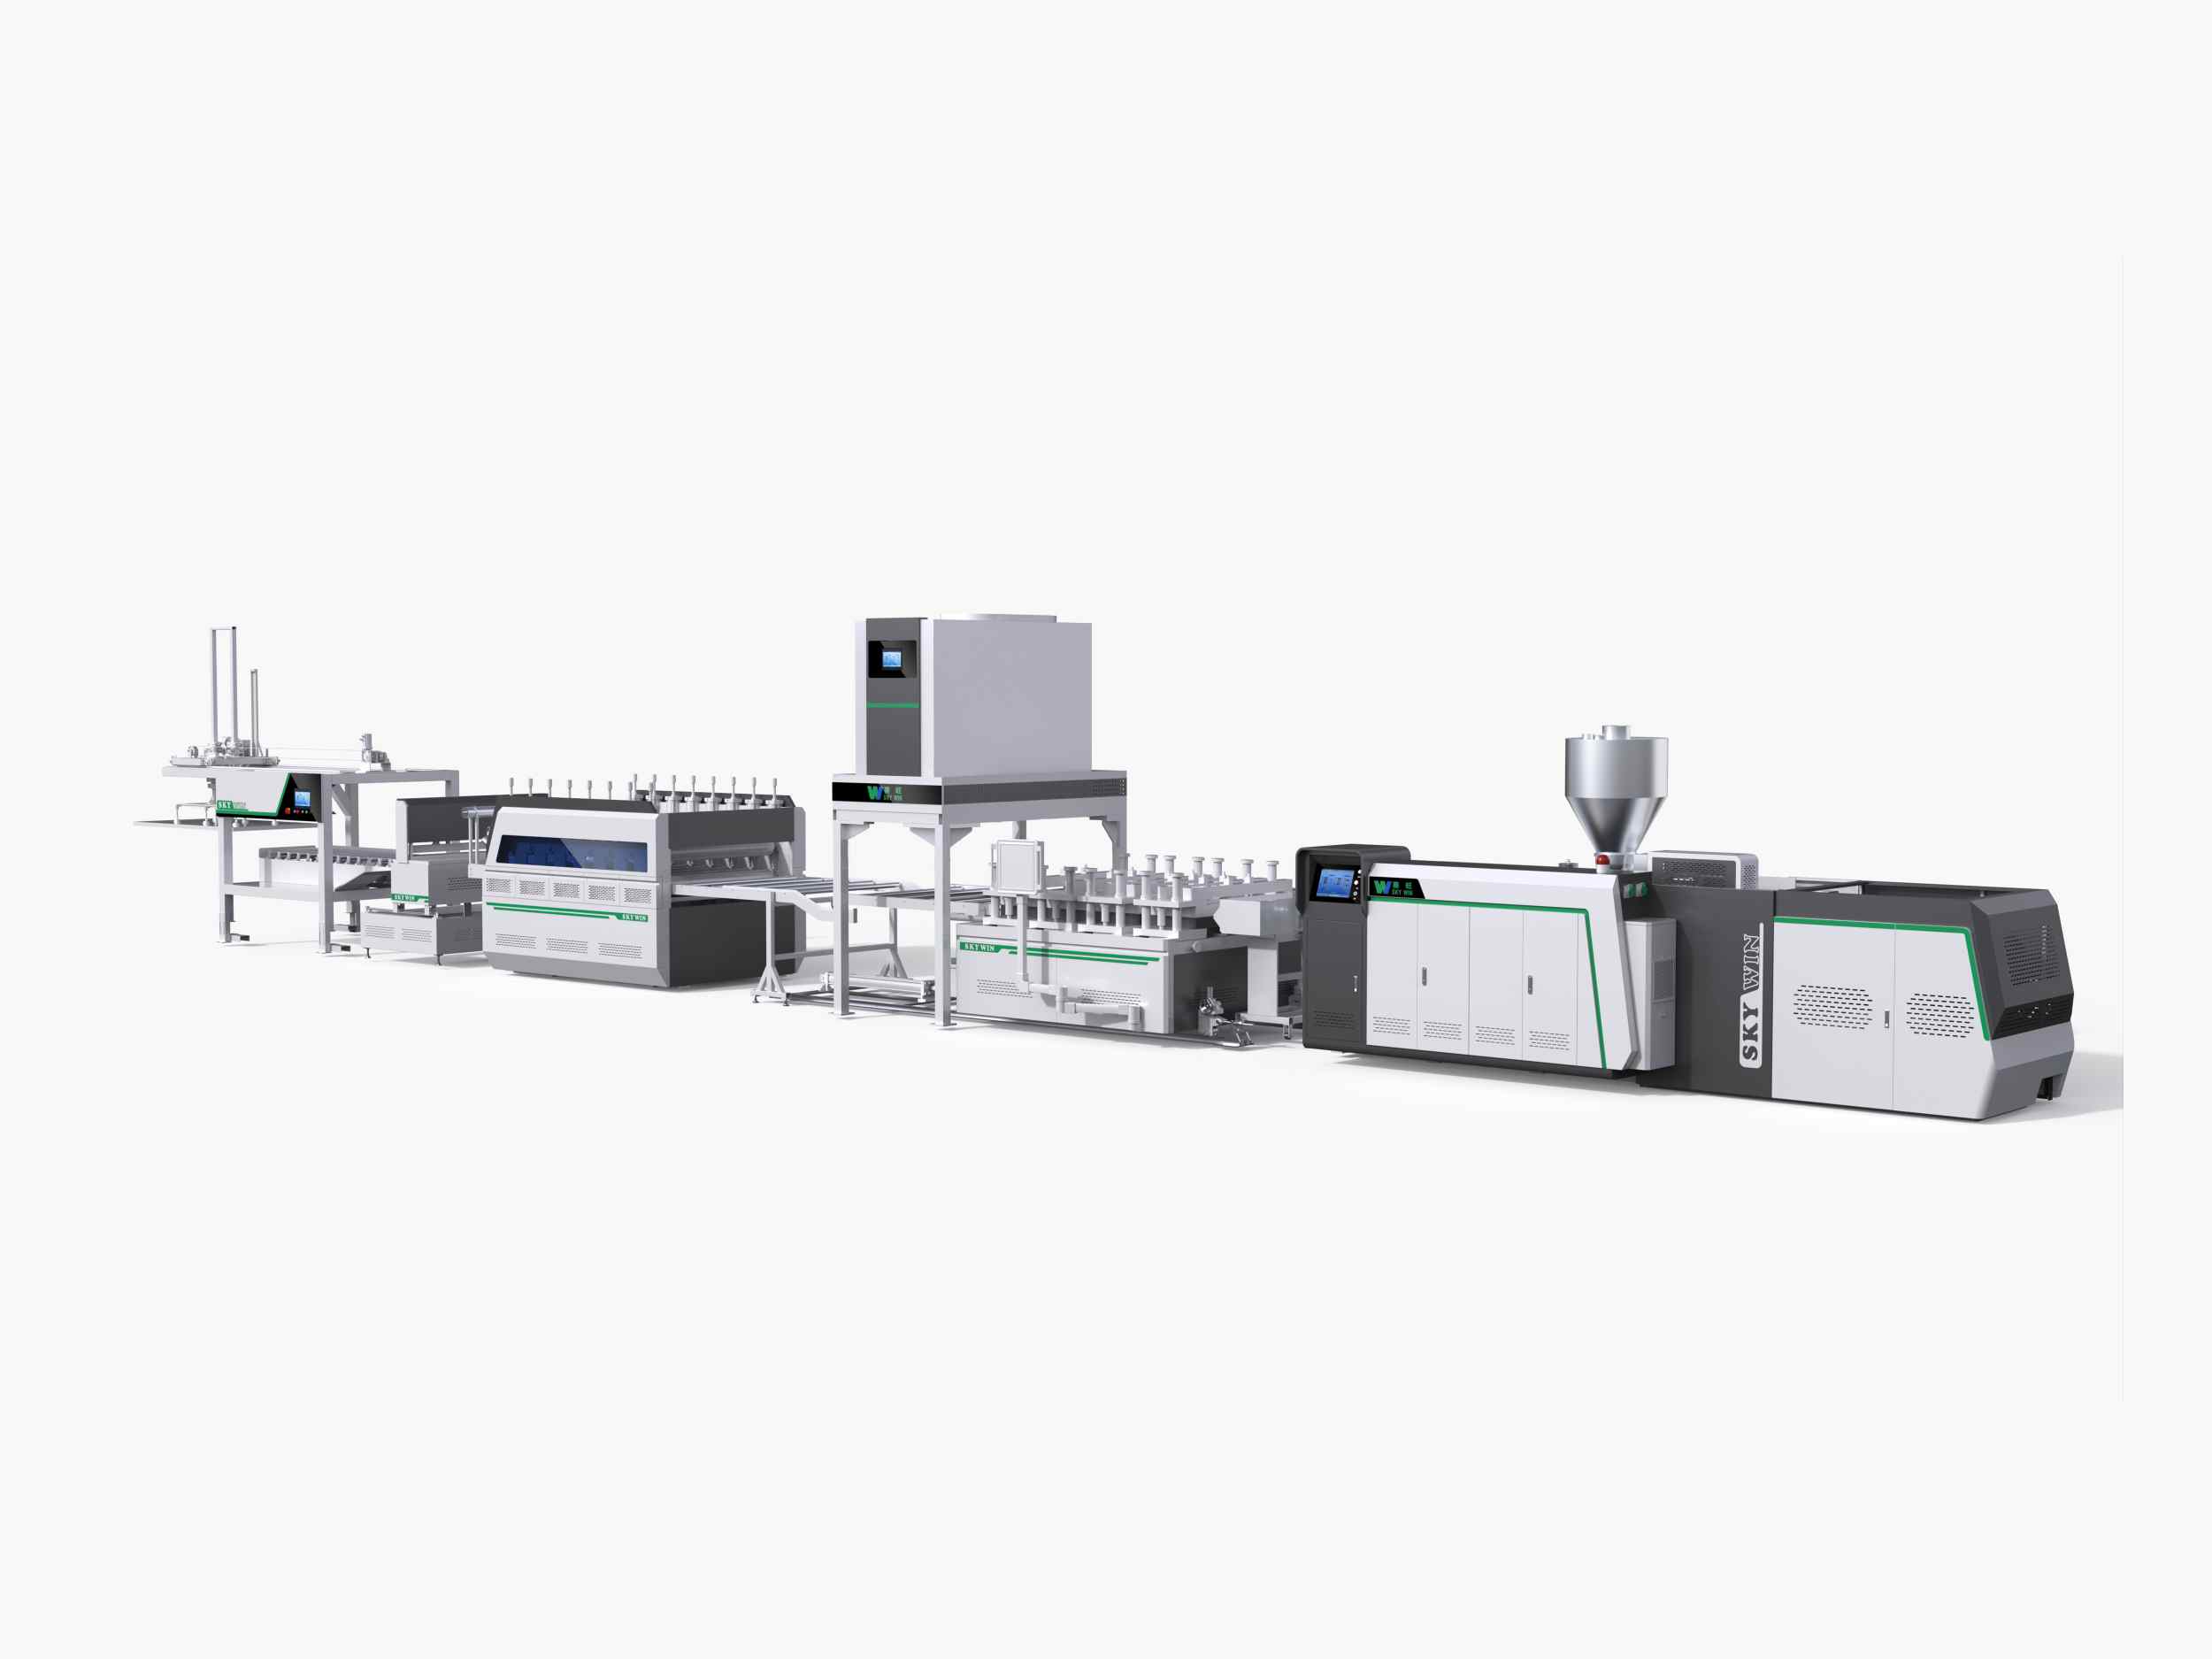
Les principales causes de déformation des revêtements de sol SPC après extrusion sont un refroidissement inégal, des contraintes résiduelles, une épaisseur de feuille irrégulière, une vitesse de tirage instable, des conditions de calandrage incorrectes et des variations dans la formulation du matériau.
Les revêtements de sol SPC contiennent généralement de la résine PVC, du carbonate de calcium, des stabilisants et d'autres additifs. Après extrusion, la feuille chaude doit être formée et refroidie dans des conditions contrôlées. Si différentes zones de la feuille refroidissent ou se contractent à des vitesses différentes, des contraintes internes peuvent apparaître et provoquer sa déformation.
Cependant, le refroidissement n'est pas la seule cause possible. Si la tôle est déjà irrégulière avant d'entrer dans la section de refroidissement, le problème peut provenir de la matrice ou du calandrage. Si la tôle est plane à la sortie de la ligne mais se déforme par la suite, l'historique de refroidissement, les contraintes résiduelles, les conditions de stockage ou les étapes de traitement ultérieures peuvent être en cause.
Les fabricants doivent inspecter la tôle à plusieurs étapes : immédiatement après le formage, après refroidissement, après découpe et après stockage. La comparaison de ces observations permet de repérer plus facilement l’origine de la déformation.
Un refroidissement inégal est l'un des premiers facteurs à examiner lorsque des feuilles SPC présentent des bords recourbés, des surfaces bombées ou une instabilité dimensionnelle après extrusion.
La feuille quitte la section de formage à température élevée. Lors du refroidissement, le composite à base de PVC se contracte à mesure que sa température diminue. Si les surfaces supérieure et inférieure, le centre et les bords, ou différentes sections sur la largeur de la feuille refroidissent à des vitesses différentes, leur comportement de contraction peut varier.
Ce déséquilibre peut engendrer des tensions internes. La feuille peut paraître acceptable tant qu'elle est encore chaude, puis se déformer progressivement en refroidissant ou en atteignant la température ambiante.
Les fabricants doivent vérifier les conditions suivantes :
Augmenter l'intensité du refroidissement n'est pas toujours la solution adéquate. Un refroidissement trop agressif ou irrégulier peut également engendrer des différences de température et des contraintes résiduelles. L'objectif est un refroidissement contrôlé et suffisamment uniforme, adapté au matériau et à la vitesse de la ligne.
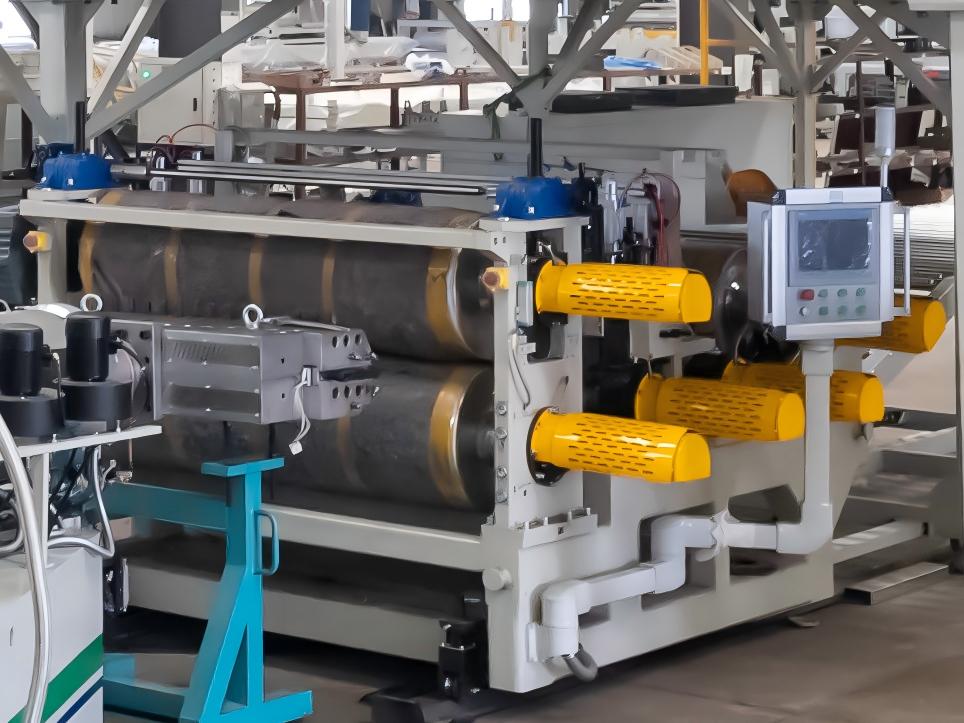
Les contraintes résiduelles constituent une autre cause importante de déformation des revêtements de sol SPC. Elles désignent les contraintes internes qui subsistent dans la feuille après extrusion et formage, même si le produit paraît initialement plat.
Des contraintes résiduelles peuvent apparaître lorsque le matériau subit une répartition inégale de la température, une déformation irrégulière lors de la découpe, un étirage excessif ou irrégulier, ou des conditions de calandrage inadaptées. Lors du refroidissement, de la découpe ou d'autres opérations de transformation de la tôle, une partie de ces contraintes peut se relâcher et provoquer une flexion du matériau.
Cela explique pourquoi une feuille SPC peut paraître acceptable immédiatement après sa production, mais se déformer quelques heures plus tard.
Pour analyser les contraintes résiduelles, les fabricants peuvent comparer des échantillons prélevés à différentes étapes de la production. Si la tôle est plane à la sortie de la ligne mais se courbe progressivement après refroidissement ou stockage, il convient d'examiner l'historique de température, les conditions de traction et le procédé de formage avant d'apporter des modifications importantes à la formulation.
Modifier simultanément plusieurs paramètres de la machine rend difficile de déterminer quel réglage a amélioré le résultat. Un essai contrôlé, qui modifie une seule variable à la fois, fournit des résultats plus pertinents.
La section de calandrage permet de contrôler l'épaisseur, la qualité de surface et la planéité de la tôle. Si l'écartement des rouleaux, l'alignement, la répartition de la pression ou les conditions de température sont irréguliers, la tôle risque de sortir de la section de formage avec une épaisseur inégale ou des contraintes internes.
Par exemple, une différence d'épaisseur entre le centre et les bords peut entraîner des variations de comportement lors du refroidissement sur différentes zones de la tôle. Un mauvais alignement des rouleaux ou un contact irrégulier peuvent également contribuer à ces variations sur la largeur de la tôle.
Si une déformation apparaît avant que la tôle n'entre dans la section de refroidissement principale, les fabricants doivent inspecter :
SKY WIN's équipement d'extrusion de revêtements de sol en PVC SPC/LVT Elle est conçue pour la production en continu de feuilles de revêtement de sol. Lors de l'évaluation d'une ligne d'extrusion, les fabricants doivent vérifier la compatibilité de l'extrudeuse, de la filière, de la section de calandrage et du système de refroidissement en tant que processus intégré.
L'unité de traction achemine la tôle à travers les équipements en aval. Sa vitesse doit être adaptée au débit de matière extrudée et aux conditions de fonctionnement des sections de calandrage et de refroidissement.
Si la traction est trop brutale, elle risque d'étirer la tôle chaude ou d'induire des contraintes supplémentaires. Des fluctuations de la vitesse de traction peuvent également affecter l'épaisseur et la régularité dimensionnelle de la tôle. Un rapport de vitesse inadapté entre l'extrusion et la traction peut entraîner une accumulation de matière ou un mouvement instable de la tôle.
Les fabricants doivent vérifier la stabilité du débit d'extrusion et de la vitesse de tirage pendant la production. Ils doivent également observer si le gauchissement s'accentue lors des accélérations, des changements de vitesse ou des redémarrages après un arrêt.
Lors du réglage de la ligne, évitez d'augmenter la vitesse de l'extrudeuse sans vérifier la capacité des sections de calandrage et de refroidissement. Une vitesse de production stable, garantissant une qualité de feuille acceptable, est préférable à une vitesse plus élevée engendrant des défauts récurrents.
La formulation des revêtements de sol SPC influe sur leur comportement lors de la mise en œuvre, leur rigidité, leur réponse thermique et leur stabilité dimensionnelle. La résine PVC, le carbonate de calcium, les stabilisants, les lubrifiants et autres additifs doivent être compatibles avec les propriétés requises du produit et les conditions de mise en œuvre.
Les variations dans les lots de matières premières, la charge de remplissage, les proportions d'additifs ou la qualité du mélange peuvent affecter la plastification et la fluidité à l'état fondu. Si le composé n'est pas transformé de manière homogène, la feuille peut présenter des variations d'épaisseur, un comportement instable au formage ou des différences de retrait et de déformation.
Pour réduire les problèmes liés à la formulation, les fabricants devraient :
L'ajout de carbonate de calcium ou la modification du rapport lubrifiant ne garantissent pas la prévention du gauchissement. Tout ajustement de la formulation doit être testé en fonction des propriétés mécaniques, de la stabilité de mise en œuvre et des exigences dimensionnelles du revêtement de sol.
Les dimensions des feuilles influent sur la propagation de la chaleur à travers le matériau et sur le temps nécessaire pour que la feuille atteigne une température stable. En général, dans des conditions comparables, les feuilles plus épaisses mettent plus de temps à refroidir sur toute leur épaisseur que les feuilles plus fines.
Les feuilles de grande largeur nécessitent également une température et un contrôle du processus constants sur toute leur largeur. Si le centre et les bords subissent des conditions de refroidissement différentes, la feuille risque de se contracter de manière irrégulière ou de se courber sur les bords.
Lors du passage d'une spécification de produit à une autre, les fabricants doivent réévaluer les conditions de refroidissement et la vitesse de la ligne au lieu de supposer que les réglages précédents produiront le même résultat.
Pour chaque spécification de produit, consignez l'épaisseur et la largeur de la feuille, la vitesse de production, les conditions de refroidissement et les résultats de planéité. Ces données permettent aux opérateurs d'identifier les schémas récurrents et d'établir des paramètres de production plus fiables.
Toutes les déformations des plaques SPC ne sont pas uniquement dues au processus d'extrusion. Elles peuvent également survenir lors de la découpe, de l'empilage, du stockage, du transport ou de la production ultérieure de revêtements de sol.
Si les feuilles sont empilées avant d'avoir suffisamment refroidi, la chaleur résiduelle peut affecter la stabilité de la pile. Un support inégal, une pression d'empilement excessive ou un stockage sur une surface inappropriée peuvent également contribuer à la déformation.
Les fabricants doivent vérifier que les feuilles ont atteint une température et une stabilité adéquates avant de les empiler. Ils doivent également utiliser une surface de stockage plane et suffisamment stable, et respecter les procédures de manutention appropriées.
Si la feuille est plate à la sortie de la ligne d'extrusion mais se déforme après le stockage, examinez l'historique de refroidissement et les conditions de stockage avant de modifier l'extrudeuse ou la formulation de la matière première.

L'approche la plus efficace consiste à identifier le point de départ de la déformation, puis à corriger les conditions de processus concernées. Une procédure de dépannage pratique comprend les étapes suivantes :
Ces étapes aident les fabricants à distinguer les déformations liées au refroidissement, les défauts de formage, les contraintes de traction et les problèmes survenant après la production. La solution doit cibler la cause réelle plutôt que de se baser sur un réglage unique de température ou de vitesse.
Pour les fabricants de revêtements de sol qui envisagent une nouvelle ligne de production, la stabilité dimensionnelle doit être prise en compte au même titre que la capacité de production nominale. Une extrudeuse à haute capacité ne peut à elle seule garantir la planéité des feuilles si les systèmes de formage, de refroidissement et de manutention en aval ne sont pas correctement adaptés.
Lors de la comparaison d'équipements, il convient d'évaluer la configuration de la vis, la répartition de la matière fondue, les performances de calandrage, la capacité de refroidissement, le contrôle du tirage et le système de découpe. Le choix de chaque composant dépend de la formulation prévue, de l'épaisseur et de la largeur de la tôle, ainsi que de la cadence de production requise.
SKY WIN propose une gamme de machines de revêtement de sol et d'extrusion de plastique Pour les fabricants évaluant différentes exigences de production : avant de demander un devis, préparez les dimensions cibles des feuilles, la formulation, le rendement horaire requis et tout problème de gauchissement existant.
Pour une ligne existante, veuillez préciser à quel moment la déformation apparaît, si elle affecte les bords ou le centre, et si la tôle est plane avant refroidissement. Ces observations aideront le fournisseur d'équipement ou l'ingénieur de procédés à identifier les sections nécessitant une inspection plus approfondie.
L'objectif n'est pas simplement de produire une feuille d'apparence plane à la sortie de la machine. Il s'agit de garantir sa stabilité dimensionnelle après refroidissement, découpe et manutention, afin que le matériau réponde aux exigences de qualité du fabricant.
Pourquoi les revêtements de sol SPC se déforment-ils après extrusion ?
Les revêtements de sol SPC peuvent se déformer en raison d'un refroidissement inégal, de contraintes résiduelles, d'une épaisseur de feuille irrégulière, d'une vitesse de tirage inadaptée, de problèmes de calandrage ou de modifications de la composition du matériau. La première étape consiste à identifier le moment où la déformation commence.
Un refroidissement inégal peut-il provoquer le gondolage des feuilles SPC ?
Oui. Si différentes zones d'une plaque SPC chaude refroidissent et se contractent à des vitesses différentes, des contraintes internes peuvent se développer et provoquer des bords recourbés, des surfaces bombées ou une instabilité dimensionnelle.
Pourquoi les revêtements de sol SPC se déforment-ils après avoir refroidi ?
Des contraintes résiduelles peuvent subsister à l'intérieur de la tôle après le refroidissement initial. La tôle peut se déformer progressivement à mesure que ces contraintes se relâchent lors du refroidissement ultérieur, de la découpe, du stockage ou des transformations ultérieures.
La vitesse d'enlèvement peut-elle provoquer une déformation des revêtements de sol SPC ?
Oui. Une traction excessive ou une synchronisation instable entre l'extrusion et le tirage peuvent engendrer des contraintes ou affecter les dimensions de la tôle. La vitesse de traction doit être adaptée au débit et aux conditions de formage de la ligne complète.
Comment l'épaisseur des feuilles influence-t-elle le gauchissement des revêtements de sol SPC ?
Les tôles plus épaisses nécessitent généralement un temps de refroidissement plus long sur toute leur épaisseur. Si les conditions de refroidissement ne sont pas adaptées aux dimensions de la tôle et à la cadence de production, une répartition inégale de la température et des contraintes résiduelles peuvent engendrer des déformations.
Est-il possible d'empêcher la déformation en modifiant la formulation du matériau SPC ?
La formulation influe sur le comportement à la transformation et la stabilité dimensionnelle, mais la modification d'un seul ingrédient ne garantit pas une solution. Les fabricants doivent contrôler conjointement la constance des matières premières, la qualité du mélange, les conditions de transformation et les performances des feuilles finies.
Comment les fabricants peuvent-ils identifier la cause du gauchissement des plaques SPC ?
Inspectez la tôle après formage, refroidissement, découpe et stockage. Mesurez l'épaisseur sur toute la largeur et notez les conditions de refroidissement, la vitesse de la ligne et l'emplacement de la déformation. Le stade d'apparition du gauchissement est un indice important pour en déterminer la cause.
Quels sont les critères à prendre en compte pour choisir une ligne d'extrusion de revêtements de sol SPC afin de réduire les déformations ?
Évaluer l'extrudeuse, la filière, le système de calandrage, la capacité de refroidissement, le système de contrôle de la sortie et l'équipement de découpe comme un système de production intégré. La configuration doit correspondre à la formulation prévue, aux dimensions des feuilles et au rendement cible.
Si votre usine constate une déformation des tôles SPC, veuillez communiquer à SKY WIN les dimensions des tôles, la composition du matériau, la vitesse de production et l'étape à laquelle la déformation apparaît. Ces informations permettront d'identifier les causes probables et de déterminer les ajustements appropriés à apporter aux équipements ou aux processus.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
laisser un message
Numériser vers Wechat :
Numériser vers WhatsApp :