Comment choisir une ligne d'extrusion de revêtements de sol LVT en fonction de différents besoins de production
Oct 22, 2026
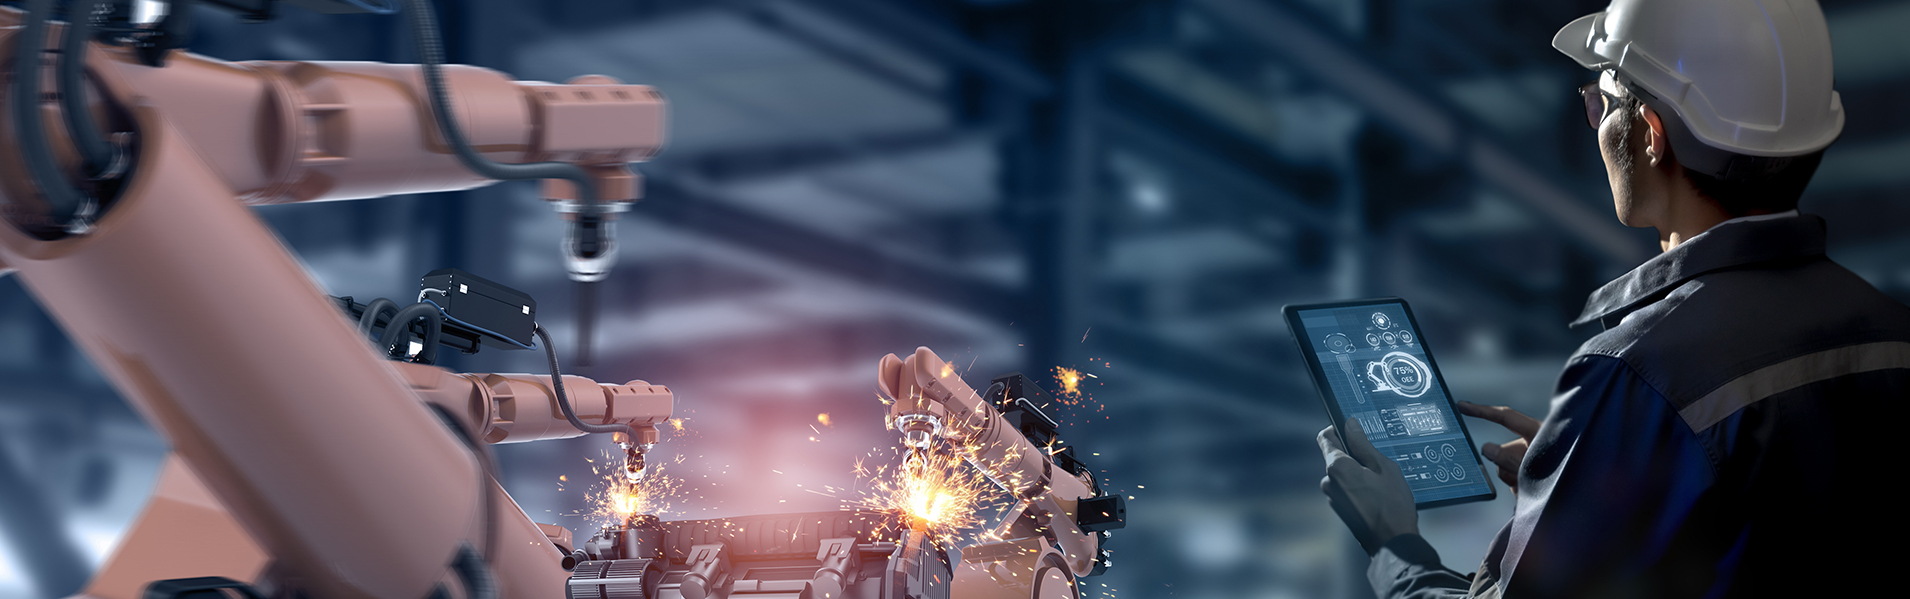
Choisir la bonne ligne d'extrusion pour revêtements de sol LVT est une décision cruciale pour les fabricants qui souhaitent améliorer leur productivité, garantir une qualité constante de leurs feuilles ou élargir leur gamme de produits. Le meilleur équipement n'est pas forcément celui qui affiche le rendement le plus élevé. Il s'agit plutôt de la ligne de production qui correspond à la structure du revêtement, à la formulation du matériau, aux dimensions des feuilles, au volume de production et au processus de finition requis.Pour les fabricants de dalles de vinyle de luxe (LVT), le choix des équipements doit couvrir l'ensemble du processus, depuis la plastification du composé PVC jusqu'à la découpe, en passant par l'extrusion, le calandrage, le laminage, le refroidissement et le détourage. Chaque étape influe sur la stabilité et la qualité du revêtement de sol fini.SKY WIN propose des équipements d'extrusion de revêtements de sol adaptés à différents besoins de production, notamment des lignes d'extrusion LVT haute vitesse et des lignes d'extrusion LVT double couche. Ce guide explique comment évaluer ces options et quels points vérifier auprès d'un fournisseur avant tout investissement.Une ligne d'extrusion de revêtements de sol intégrée combine le traitement des matériaux avec le formage et la manutention des feuilles en aval.Comprenez bien votre revêtement de sol LVT avant de choisir votre équipement.La première étape du choix d'une ligne d'extrusion pour revêtements de sol LVT consiste à définir le produit que vous souhaitez fabriquer. Différentes structures de revêtements de sol nécessitent différentes formulations de matériaux, conditions d'extrusion, agencements de couches et équipements en aval.Les revêtements de sol LVT souples classiques utilisent généralement de la résine PVC, des plastifiants, du carbonate de calcium, des stabilisants et d'autres additifs. Leur flexibilité et l'épaisseur de leurs feuilles influent sur les procédés de transport, de calandrage, de refroidissement et de manutention après extrusion.Selon la conception du produit, les fabricants peuvent avoir besoin d'équipements pour :Revêtement de sol LVT à dos sec : Revêtement de sol flexible conçu pour une pose adhésive, nécessitant une sous-couche et un processus de finition appropriés.Revêtement de sol LVT à pose libre : Revêtement de sol nécessitant une formulation de matériau et des propriétés physiques adaptées à sa méthode d'installation prévue.Revêtement de sol LVT double couche : Une structure en feuille à deux couches produite par un procédé de co-extrusion utilisant des extrudeuses séparées.Feuilles de base LVT pour traitement ultérieur : Feuilles destinées à des opérations ultérieures de lamination, de gaufrage, de découpe ou autres finitions.Il ne faut pas attribuer automatiquement la même configuration de production à ces produits. Avant de comparer les modèles de machines, vérifiez la structure du revêtement de sol, l'épaisseur de la couche, les matières premières et l'application finale.Pour les fabricants qui doivent évaluer différentes options de revêtements de sol en feuilles, SKY WIN propose gamme d'équipements de revêtement de sol et d'extrusion de plastique offre un point de départ pour comparer les solutions de production disponibles.Choisir la capacité de production en fonction de la demande réelleLa capacité de production est un facteur primordial dans le choix d'une ligne d'extrusion pour revêtements de sol LVT. Toutefois, la capacité de production la plus élevée n'est pas toujours la solution la plus adaptée à une usine.Un fabricant dont le volume de commandes est modéré et stable tirera davantage profit d'une ligne correctement dimensionnée et aux coûts d'exploitation maîtrisables que d'un système plus important sous-utilisé. À l'inverse, les fabricants traitant des commandes en gros volumes doivent s'assurer que les sections d'extrusion, de calandrage, de refroidissement et de découpe peuvent maintenir simultanément le rythme de production requis.SKY WIN publie les spécifications suivantes pour sa ligne d'extrusion de revêtements de sol LVT haute vitesse SWLVT :ModèleExtrudeusePuissance du moteur principalRésultats publiésSWLVT-180/15675 kW300–450 kg/hSWLVT-292/188110 kW500–700 kg/hSWLVT-3110/220200 kW800–1200 kg/hCes chiffres correspondent aux spécifications du modèle publié. La production réelle dépend de la composition du matériau, de l'épaisseur et de la largeur de la tôle, des conditions de fonctionnement et des exigences de qualité. Les fabricants doivent demander au fournisseur de confirmer le rendement réalisable pour leur produit prévu plutôt que de se fier uniquement à la capacité nominale maximale.Par exemple, les exigences d'une usine produisant des feuilles relativement minces en grande série peuvent différer de celles d'une usine fabriquant des feuilles plus épaisses avec une structure multicouche plus complexe. Les performances de refroidissement et la capacité de traitement en aval doivent également être suffisantes pour atteindre le niveau de production visé.Examiner Ligne d'extrusion à grande vitesse pour revêtements de sol LVT comparer les spécifications techniques publiées et les options de configuration disponibles.Adaptez l'épaisseur et la largeur de la feuille aux spécifications de votre produit.L'épaisseur et la largeur de la feuille influencent directement le choix de l'équipement. L'extrudeuse, la filière en T, les rouleaux de calandrage, la section de refroidissement et le système de manutention des feuilles doivent être adaptés aux dimensions du produit final.SKY WIN indique une épaisseur de tôle comprise entre 0,8 et 4 mm et une largeur de tôle comprise entre 970 et 1 220 mm pour sa ligne d'extrusion haute vitesse SWLVT. Il est conseillé aux acheteurs de vérifier la combinaison précise d'épaisseur, de largeur, de formulation du matériau et de débit requise pour leurs propres projets de production.Lors de l'évaluation d'une machine, tenez compte des questions suivantes :La ligne peut-elle maintenir l'épaisseur requise sur toute la largeur de la feuille ?La matrice en T est-elle adaptée aux dimensions de la feuille et à la formulation du matériau prévues ?Les rouleaux peuvent-ils supporter l'épaisseur de tôle requise sans provoquer de défauts de surface ni de déformation ?Le système de refroidissement permet-il de maintenir des dimensions de tôle stables avant la découpe et les étapes de traitement ultérieures ?Des changements d'outillage sont-ils nécessaires lors du passage d'une spécification de produit à une autre ?Ces questions sont particulièrement importantes pour les fabricants qui produisent plusieurs spécifications de LVT sur une même ligne. Une configuration adaptée doit permettre de couvrir la gamme de produits prévue sans engendrer de temps de changement de production inutiles ni de variations de qualité.Évaluer l'extrudeuse et le système de traitement des matériauxL'extrudeuse assure la plastification et le transport du composé à base de PVC avant son entrée dans la filière. La conception de sa vis, sa capacité de traitement, la régulation de sa température et sa compatibilité avec la formulation sont autant d'éléments qui influencent la stabilité du processus de production.La ligne d'extrusion haute vitesse de revêtements de sol LVT de SKY WIN utilise une configuration à double vis conique et est conçue pour traiter les formulations à base de résine PVC et de carbonate de calcium. La documentation produit décrit également un système de convoyage adapté aux lames LVT souples et fines.Lors de la comparaison des extrudeuses, les fabricants doivent évaluer :Compatibilité de la formulation : Vérifiez que l'équipement est adapté au composé PVC prévu, à la charge de remplissage, à la teneur en plastifiant et aux additifs.Stabilité de la plastification : Des conditions de traitement constantes contribuent à assurer un approvisionnement uniforme en matériau à la matrice.Contrôle de la température : Une gestion appropriée de la température contribue à réduire les fluctuations du processus qui peuvent affecter l'aspect et les dimensions des feuilles.Résistance à l'usure : Renseignez-vous sur les matériaux de la vis et du cylindre, les intervalles d'entretien et la disponibilité des pièces de rechange en fonction de la formulation prévue.Ne présumez pas qu'une extrudeuse adaptée à une formulation de revêtement de sol donnera automatiquement les mêmes résultats avec une autre. Si la composition du matériau ou la teneur en charge est modifiée, demandez confirmation au fabricant de l'équipement avant de finaliser les spécifications de la machine.L'équipement d'extrusion doit être adapté à la formulation du matériau et aux conditions de production requises.Vérifier les exigences de calandrage, de lamination et de refroidissementUne extrudeuse adaptée ne constitue qu'un élément d'une ligne de production de revêtements de sol LVT. Les équipements situés en aval déterminent l'efficacité avec laquelle le matériau extrudé est transformé en feuille, assemblé à d'autres couches, refroidi et préparé pour les étapes de transformation suivantes.Le calandrage utilise une série de rouleaux pour contrôler l'épaisseur de la feuille, l'aspect de surface et la répartition du matériau. Pour les produits multicouches, le système de calandrage et de lamination doit également assurer l'adhérence requise entre les couches.La ligne LVT haute vitesse de SKY WIN intègre les fonctions d'extrusion, de calandrage et de lamination. Parmi ses caractéristiques, on retrouve un système de calandrage multi-rouleaux, le contrôle de la température et des configurations optionnelles pour le gaufrage, le contrôle d'épaisseur en ligne et l'empilage ou le laminage automatique.Avant tout achat, vérifiez quelles fonctions sont incluses dans la configuration proposée et lesquelles sont optionnelles. Vérifiez notamment si la ligne doit inclure :Une calandre multi-rouleaux pour le formage de feuilles et le contrôle de l'épaisseur.Lamination en ligne pour films décoratifs, couches d'usure ou autres couches spécifiées.Équipement de gaufrage pour obtenir la texture de surface requise.Un système de refroidissement capable de stabiliser la tôle à la vitesse de ligne prévue.Équipement de découpe, d'enroulement ou d'empilage pour obtenir le format de sortie requis.Une capacité insuffisante en aval peut constituer un goulot d'étranglement, même si l'extrudeuse elle-même est capable de produire davantage de matière. Il convient donc d'évaluer la ligne complète comme un système de production intégré.Déterminez si une gamme de revêtements de sol LVT monocouche ou bicouche est plus adaptée.Le nombre de couches de matériau est un autre facteur de sélection important. Une feuille monocouche et un produit LVT bicouche ont des exigences de traitement différentes, notamment lorsque le fabricant doit contrôler l'épaisseur des couches, la répartition du matériau et les performances de collage.Une ligne d'extrusion LVT double couche utilise des extrudeuses distinctes pour traiter les matériaux respectifs et les assembler grâce à un système de filière et de calandrage adapté. Selon la conception du produit, cette configuration offre une grande flexibilité en termes de composition des couches et d'utilisation des matériaux.SKY WIN's Ligne d'extrusion de revêtements de sol LVT double couche Cette machine est conçue pour produire des feuilles LVT bicouches en continu. La configuration décrite comprend deux extrudeuses à double vis, des rapports de couches ajustables, une unité de calandrage multicouche et une option de lamination en ligne.Ce type de ligne peut s'avérer intéressant si votre usine prévoit de fabriquer des revêtements de sol bicouches ou a besoin d'une plus grande flexibilité dans la composition des différentes couches. Toutefois, le choix du rapport de couches optimal dépend de la conception du produit, des matières premières et des propriétés requises pour le revêtement de sol fini.Avant de choisir un système à double couche, confirmez l'épaisseur cible de la couche, la compatibilité des matériaux, les exigences de collage et si les couches décoratives et d'usure prévues seront appliquées en ligne ou lors d'un processus séparé.Tenez compte de l'automatisation, de l'agencement de l'usine et des coûts d'exploitation.Le prix d'achat d'une ligne d'extrusion de revêtements de sol LVT ne représente qu'une partie de l'investissement. Les fabricants doivent également prendre en compte la consommation d'énergie, les besoins en main-d'œuvre, la maintenance, le gaspillage de matériaux, les changements d'outillage et la disponibilité du support technique.L'automatisation peut faciliter la coordination des étapes de production et réduire le recours à la manutention manuelle, selon la configuration. Le contrôle en ligne de l'épaisseur, l'empilage ou le laminage automatiques et les commandes intégrées peuvent s'avérer utiles pour les usines nécessitant une gestion des processus plus homogène.Il convient également d'examiner les conditions de production avant de commander l'équipement. La ligne de production doit être compatible avec l'espace disponible et prévoir le stockage des matériaux, l'alimentation en matières premières, la manutention des tôles finies, l'alimentation électrique, le refroidissement par eau et l'accès pour la maintenance.Lors de la comparaison des fournisseurs, demandez des informations claires sur :L'ensemble des équipements et les unités auxiliaires optionnelles.Exigences d'installation et de mise en service.Conditions de fonctionnement et besoins énergétiques prévus.Formation des opérateurs et assistance technique.Pièces de rechange, recommandations d'entretien et modalités de service.Des améliorations sont possibles en cas de changement du volume de production ou des spécifications du produit.Pour une comparaison pertinente, il convient d'utiliser les mêmes spécifications produit, objectifs de production et périmètre d'équipement pour chaque devis. Cela facilite l'évaluation de l'investissement réel plutôt que de comparer les prix des machines isolément.Comparer les options de lignes d'extrusion LVT pour différents besoins de productionExigence de productionPrincipaux critères de sélectionOption d'équipement à évaluerProduction standard de feuilles LVTDimensions du produit, compatibilité de la formulation et formation de feuilles stablesLigne d'extrusion LVT à grande vitesseProduction en plus grande sériePuissance nominale, capacité de refroidissement, vitesse en aval et stabilité du processusLigne LVT haute vitesse de taille appropriéeProduction de revêtements de sol bicouchesRapport de couches, compatibilité des matériaux, collage et calandrageLigne d'extrusion LVT double coucheSpécifications de plusieurs feuillesFlexibilité de l'outillage, temps de changement d'outillage et plage de fonctionnementUne configuration confirmée pour la gamme de produits prévueCette comparaison constitue un point de départ et non une recommandation universelle en matière d'équipement. Le choix final doit reposer sur les exigences spécifiques du produit, les conditions de production et les objectifs de fabrication du fabricant.Que devez-vous préparer avant de demander un devis pour une ligne d'extrusion LVT ?Fournir des informations détaillées sur la production permet au fournisseur d'équipements d'évaluer la configuration machine appropriée. Cela réduit également le risque de recevoir un devis incomplet, c'est-à-dire ne prenant pas en compte tous les équipements nécessaires à votre processus de fabrication.Avant de contacter SKY WIN, préparez les informations suivantes :Type de produit : LVT à dos sec, LVT à pose libre, LVT double couche ou autre structure spécifiée.Formulation du matériau : Résine PVC, carbonate de calcium, plastifiants, stabilisants et autres additifs pertinents.Spécifications de la feuille : Épaisseur, largeur et tolérances dimensionnelles requises.Résultat cible : Production prévue en kg/h ou en tonnes par jour dans les conditions de fonctionnement prévues.Processus de finition : exigences en matière de lamination, de gaufrage, de refroidissement, de découpe, d'empilage ou d'enroulement.Conditions d'usine : Surface au sol disponible, alimentation électrique, installations de refroidissement et exigences d'installation.Exigences de support : Mise en service, formation des opérateurs, pièces de rechange et service après-vente.Plus les informations sont précises, plus il est facile d'évaluer si une configuration standard est suffisante ou si des ajustements sont nécessaires. Cela permet également de comparer plus facilement les fournisseurs d'équipements proposant des produits similaires.Comment SKY WIN peut vous accompagner dans votre projet de production de revêtements de sol LVTSKY WIN fournit des équipements d'extrusion pour les revêtements de sol et autres applications de transformation des matières plastiques. Sa gamme de produits LVT comprend des lignes d'extrusion à grande vitesse et des systèmes d'extrusion double couche conçus pour répondre à différents besoins de production de feuilles.Au lieu de choisir une machine uniquement en fonction de son nom ou de sa capacité de production maximale, les fabricants devraient évaluer l'ensemble du processus de production. Une combinaison optimale d'extrusion, de calandrage, de lamination, de refroidissement et d'équipements de manutention en aval permet de créer un système de production adapté aux spécifications des produits et aux objectifs de fabrication de l'usine.Si vous envisagez un nouveau projet de revêtement de sol LVT ou la modernisation d'une ligne de production existante, veuillez communiquer à SKY WIN la structure de revêtement de sol souhaitée, la composition du matériau, les dimensions des feuilles et le rendement cible. Ces informations constituent un point de départ pratique pour discuter du choix et de la configuration des équipements.Explorez les options disponibles Ligne d'extrusion de revêtements de sol PVC SPC/LVT examiner une autre option de production de revêtements de sol en feuilles et confirmer auprès du fabricant son adéquation à votre application LVT spécifique.Questions fréquentes concernant le choix d'une ligne d'extrusion de revêtements de sol LVTQu'est-ce qu'une ligne d'extrusion de revêtements de sol LVT ?Une ligne d'extrusion pour revêtements de sol LVT est un système de production qui transforme des composés à base de PVC en feuilles de revêtement de sol. Selon sa configuration, elle peut combiner l'extrusion à double vis, le formage à la filière, le calandrage, le laminage, le refroidissement, le détourage et la découpe.Comment choisir la ligne d'extrusion de revêtement de sol LVT adaptée ?Choisissez une ligne d'extrusion de revêtements de sol LVT en fonction de la structure du revêtement, de la formulation du matériau, de l'épaisseur et de la largeur requises, du rendement souhaité, de la finition de surface et des exigences de traitement en aval. Assurez-vous que la ligne complète puisse atteindre les spécifications requises dans des conditions de production réalistes.Quel est le rendement de la ligne d'extrusion LVT haute vitesse de SKY WIN ?SKY WIN annonce des débits de 300 à 450 kg/h pour le SWLVT-1, de 500 à 700 kg/h pour le SWLVT-2 et de 800 à 1200 kg/h pour le SWLVT-3. Le débit réel dépend de la formulation du matériau, des dimensions des feuilles, des conditions de fonctionnement et des exigences de qualité.Quelle épaisseur de feuille la ligne LVT haute vitesse de SKY WIN peut-elle produire ?La fiche technique de la ligne d'extrusion LVT haute vitesse SWLVT indique une épaisseur de feuille de 0,8 à 4 mm et une largeur de feuille de 970 à 1 220 mm. Veuillez vérifier auprès de SKY WIN la combinaison dimensionnelle requise et le rendement possible avant tout achat.Quelle est la différence entre une gamme LVT standard et une gamme LVT double couche ?Le choix d'une ligne d'extrusion LVT standard dépend de la structure de feuille souhaitée et des exigences de traitement. Une ligne LVT double couche utilise des extrudeuses distinctes pour produire deux couches en continu, permettant ainsi au fabricant de configurer la structure des couches selon la conception du produit.Pourquoi le calandrage et le refroidissement sont-ils importants dans la production de LVT ?Le calandrage permet de contrôler l'épaisseur de la feuille, la qualité de sa surface et l'adhérence des couches. Le refroidissement contribue à stabiliser la feuille avant les étapes suivantes de traitement. Ces deux procédés doivent être adaptés au débit d'extrusion et aux spécifications du produit afin de garantir une production constante.Une seule ligne d'extrusion LVT peut-elle produire des revêtements de sol aux spécifications différentes ?Certaines configurations permettent de traiter différentes épaisseurs de tôle, largeurs ou structures de produits. Cependant, les possibilités offertes dépendent de l'extrudeuse, de la filière, du système de calandrage, de la formulation du matériau, de l'outillage et des équipements en aval. Veuillez confirmer la gamme de produits souhaitée auprès du fournisseur.Quelles informations sont nécessaires pour obtenir un devis pour une ligne d'extrusion LVT ?Précisez le type de revêtement de sol, la composition de la matière première, l'épaisseur et la largeur souhaitées des feuilles, le rendement requis, la structure des couches, les exigences de finition de surface, les conditions de production et les préférences d'automatisation. Ces informations permettront au fournisseur de vous recommander une configuration de ligne de production adaptée.Vous recherchez une ligne d'extrusion de revêtements de sol LVT pour votre usine ? Contactez SKY WIN en précisant les spécifications de votre produit et vos objectifs de production afin de discuter d'une solution d'équipement adaptée.
{
"@context": "https://schema.org",
"@type": "FAQPage",
"mainEntity": [
{
"@type": "Question",
"name": "What is an LVT flooring extrusion line?",
"acceptedAnswer": {
"@type": "Answer",
"text": "An LVT flooring extrusion line is a production system that processes PVC-based compounds into flooring sheets. Depending on the configuration, it can combine twin-screw extrusion, die forming, calendering, lamination, cooling, trimming, and cutting."
}
},
{
"@type": "Question",
"name": "How do I choose the right LVT flooring extrusion line?",
"acceptedAnswer": {
"@type": "Answer",
"text": "Choose an LVT flooring extrusion line according to the flooring structure, material formulation, required sheet thickness and width, target output, surface finish, and downstream processing requirements. Confirm that the complete line can achieve the required specifications under realistic production conditions."
}
},
{
"@type": "Question",
"name": "What is the output of SKY WIN's high-speed LVT extrusion line?",
"acceptedAnswer": {
"@type": "Answer",
"text": "SKY WIN publishes output ranges of 300–450 kg/h for SWLVT-1, 500–700 kg/h for SWLVT-2, and 800–1200 kg/h for SWLVT-3. Actual output depends on the material formulation, sheet dimensions, operating conditions, and quality requirements."
}
},
{
"@type": "Question",
"name": "What sheet thickness can SKY WIN's high-speed LVT line produce?",
"acceptedAnswer": {
"@type": "Answer",
"text": "The published specification for the SWLVT high-speed LVT extrusion line lists a sheet thickness range of 0.8–4 mm and a sheet width range of 970–1220 mm. Confirm the required dimensional combination and achievable output with SKY WIN before purchasing."
}
},
{
"@type": "Question",
"name": "What is the difference between a standard LVT line and a double-layer LVT line?",
"acceptedAnswer": {
"@type": "Answer",
"text": "A standard LVT extrusion line is selected according to its intended sheet structure and processing requirements. A double-layer LVT line uses separate extruders to produce two layers in a continuous process, allowing the manufacturer to configure the layer structure according to the product design."
}
},
{
"@type": "Question",
"name": "Why are calendering and cooling important in LVT production?",
"acceptedAnswer": {
"@type": "Answer",
"text": "Calendering helps control sheet thickness, surface quality, and layer bonding. Cooling helps stabilize the sheet before downstream handling. Both processes must be matched to the extrusion output and product specifications to maintain consistent production."
}
},
{
"@type": "Question",
"name": "Can one LVT extrusion line produce different flooring specifications?",
"acceptedAnswer": {
"@type": "Answer",
"text": "Some configurations can accommodate a range of sheet thicknesses, widths, or product structures. However, the achievable range depends on the extruder, die, calendering system, material formulation, tooling, and downstream equipment. Confirm the intended product range with the supplier."
}
},
{
"@type": "Question",
"name": "What information is needed for an LVT extrusion line quotation?",
"acceptedAnswer": {
"@type": "Answer",
"text": "Prepare the flooring type, raw material formulation, target sheet thickness and width, required output, layer structure, surface finishing requirements, factory conditions, and automation preferences. This information helps the supplier recommend an appropriate production line configuration."
}
}
]
}
EN SAVOIR PLUS


 IPv6 network supported.